


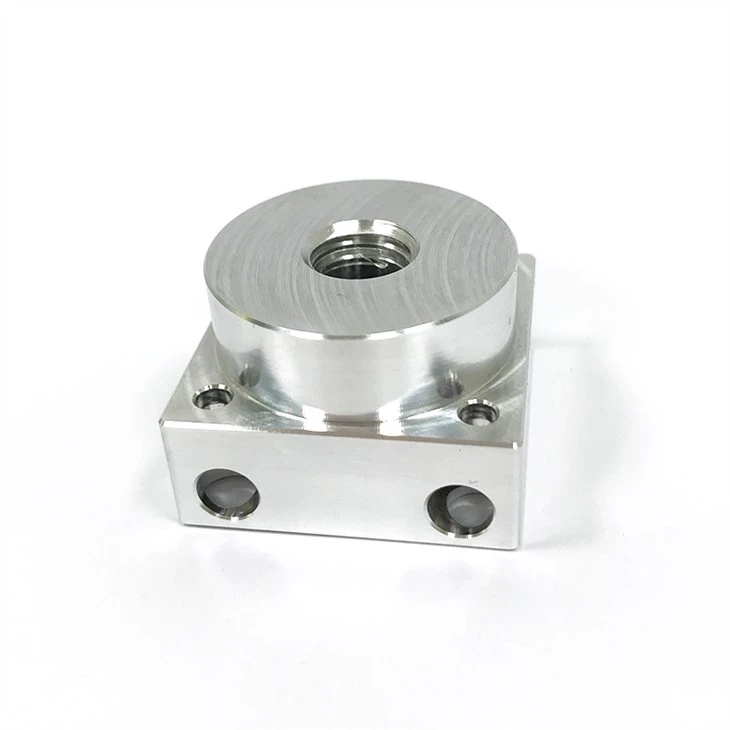


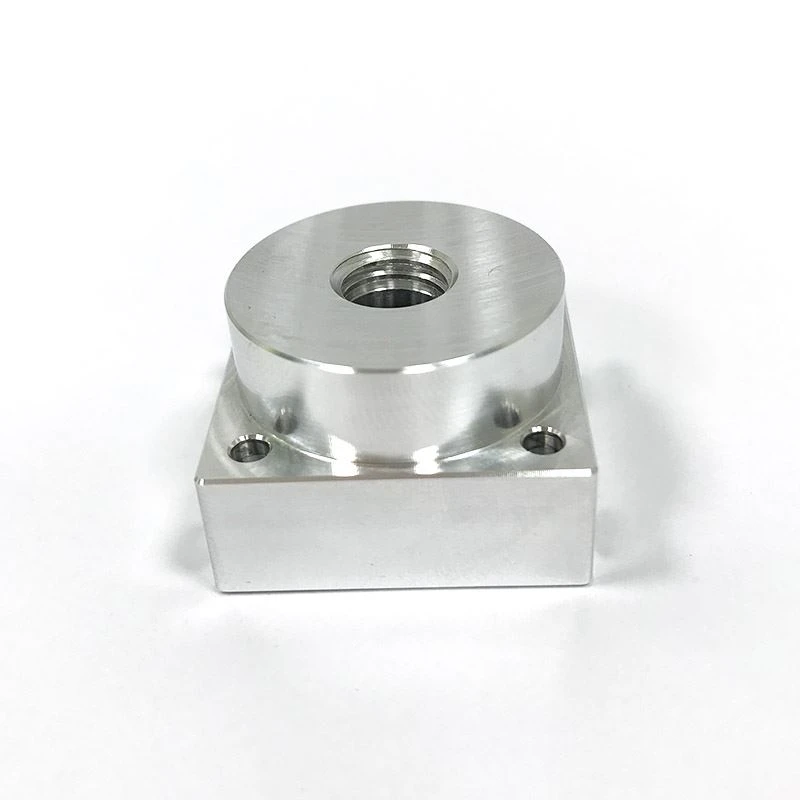
Flanșă de reducere a plăcii de strung din aluminiu
1. Folie de plastic&hârtie kraft ambalare
2. Ambalare pungă de plastic
3. Ambalare placaj placaj
4. Ambalare cutie din lemn
5. Ambalarea paleților
6. Ambalare pachet
7. Conform cerințelor clientului
Descriere
Parametrii tehnici
| Detalii rapide |
Prelucrare CNC sau nu: | Prelucrare CNC |
Tip: | Foraj, prelucrare laser, frezare, prototipare rapidă |
| Capacități materiale: | Aluminiu, alamă, bronz, cupru, metale întărite, metale prețioase, oțel inoxidabil, aliaje de oțel |
| Micro-prelucrare sau nu: | Nu micro-prelucrare |
| Locul de origine: | Guangdong, China |
| Format desen: | .pdf / .dwg / .igs ./. stp / x_t. etc. |
Domeniul de aplicare al produsului: | Piese de schimb personalizate, ptototip CNC, carcasă pentru telefon mobil, accesorii hardware |
| Tratament de suprafață: | Zincare, anodizare, pulbere, pasivare, periere&lificator; spălare etc. |
| Servicii: | Prelucrare CNC, frezare, strunjire, șlefuire etc. și asamblare |
| Sistem QC: | 100% inspecție înainte de expediere, inspecție terță parte disponibilă |
| Perioada de grație: | 3-5 zile lucrătoare pentru probe, 10-20 zile pentru comandă în vrac |
| Conditii comerciale: | EXW, FOB |
Condiții de expediere: | expres, transport aerian, transport maritim |
| Abilitatea de alimentare: | 10000 Bucată / bucăți pe lună producător de piese auto de prelucrare CNC |
| Detaliile impachetarii: | 1 PC per spumă PE pentru ambalare standard sau depindere de cererea dvs. pentru prelucrarea cnc producător de piese auto |
| Port | FOB Shenzhen |
| plasare de produs |



| Alte produse |


| Contactează-ne |
 fay@pride-cnc.com
 BlockD, DianlianSciencePark, MatianSt., GuangmingDistrict, Shenzhen518106, China
 +8613477665385
 13477665385
| Echipamentul nostru |


| Cele mai recente știri |
Procesul de sudare
1. Selectarea materialelor de sudură.
În principiu, firul selectează sârmă sau plăci din aluminiu și aliaj de aluminiu cu aceleași componente ca materialul principal. Argon puritate de 99,95%, încercați să utilizați sârmă cu diametru mare. În sudarea cu arc a aliajelor de aluminiu Al-Mg, CB-AMr2, CB-AMr3, CB-AMr6, CB-AMr61, CB-AMr63, 1557, 1577 sunt recomandate în general tije de sudură, iar 01201 și 01217 sunt recomandate pentru aluminiu Al-Cu aliaje.
2. Grupați perechile și sudura solidă la fața locului.
Deoarece țevile de aluminiu și aliaj de aluminiu conduc căldura rapid, topirea cristalizării piscinelor este rapidă. Perechile de grup nu lasă goluri, marginile contondente, ar trebui să evite forțate, pentru a reduce sudarea pentru a produce o solicitare reziduală mai mare, poziționarea lungimii sudurii de 10-15 mm este ușoară. Poziția de sudare de poziționare este la 7, 9 și 12 puncte ale tubului. Sudurile de poziționare sunt adesea rezervate ca suduri formale, astfel încât problemele ar trebui să fie soluționate în timp util. Înainte de sudare, îndepărtați pulberea neagră și pelicula de oxidare de pe suprafața de poziționare a sudurii și fixați capetele într-un tip de pantă ușoară. Părțile de sudură nu trebuie încălzite. Testarea sudurii pe placa de testare înainte de sudare, când orificiul de aer este confirmat înainte de sudarea formală. Folosind arcuri de înaltă frecvență, punctul de plecare ar trebui să traverseze linia centrală de aproximativ 20 mm și să rămână nemișcat timp de 2-3 secunde. Apoi, în cazul asigurării sudării, utilizarea curentului mare, sudarea rapidă. Firul nu se leagănă și capătul firului nu trebuie să părăsească rezerva de argon. Cum ar fi părăsirea rezervei de argon. Capătul firului trebuie tăiat. Unghiul dintre firul de sudură și suprafața sudurii trebuie să fie la 15O dreapta. Unghiul dintre pistolul de sudură și suprafața sudurii trebuie menținut între 80O și 90O. Pentru a mări aria de protecție a argonului și a spori efectul de protecție, o duză de porțelan cu pistol de sudură cu diametru mare poate fi utilizată pentru a crește fluxul de argon al pistolului de sudură. Când există o stropire pe duză care împiedică în mod clar fluxul de argon. Stropirea trebuie îndepărtată sau duza înlocuită. Când partea extremă a tungstenului apare poluare, formă neregulată și alte fenomene. Trebuie tăiat sau înlocuit. Tungstenul este foarte potrivit pentru extinderea din duză. Controlul temperaturii de sudare este în principal controlul vitezei de sudare și a dimensiunii curentului de sudare. Rezultatele testelor arată că sudarea cu curent mare și rapidă poate preveni în mod eficient producerea de pori. Acest lucru se datorează în principal procesului de sudare la o viteză mai mare prin sudură, timpul de încălzire a metalului topit este scurt, cu șanse mai mici de a absorbi gazul. La închiderea arcului, acordați atenție umplerii groapului arcului, micșorați piscina, evitați producerea de găuri de contracție, punctul final al combinației ar trebui sudat peste 20-30 mm. După oprirea arcului, întârziați degazarea timp de 6 secunde. Țevi rotative din aluminiu și aliaj de aluminiu atunci când sunt lipite la sudare plat. Torta ar trebui să fie într-o poziție de sudare ușor înclinată. Acest lucru facilitează sudarea prin. Când stratul inferior al unei țevi cu pereți groși este sudat. Sârma de sudură nu poate fi umplută. Cu toate acestea, viitorul strat de sudură trebuie să fie sudat.
Tag-uri populare: flanșă de reducere a strungului din aluminiu, China, producători, furnizori, fabrică, cu ridicata, personalizate, fabricate în China
O pereche de
nuUrmătoarea
nuTrimite anchetă


